RAVENOL Vakuumpumpenöl ISO VG 100: Das Geheimnis langlebiger und effizienter Vakuumtechnik
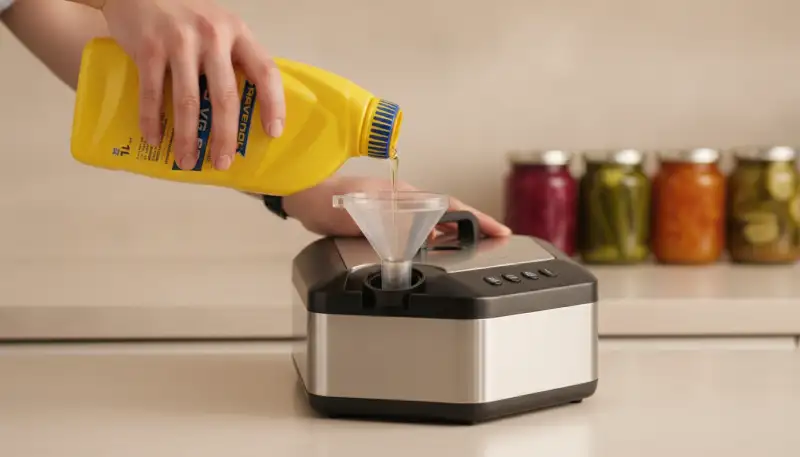
In einer Welt, in der Präzision und Langlebigkeit von Geräten immer wichtiger werden, rückt die Qualität der verwendeten Betriebsstoffe in den Vordergrund. Besonders im Bereich der Vakuumtechnik, die von der Lebensmittelkonservierung über wissenschaftliche Labore bis hin zur industriellen Fertigung reicht, spielt das richtige Öl eine entscheidende Rolle. Heute widmen wir uns einem Produkt, das in diesem Segment gerade stark an Beliebtheit gewinnt und für seine herausragende Leistung bekannt ist: das RAVENOL Vakuumpumpenöl RAVENOL Vakuumpumpenöl ISO VG 100. Es verspricht, die Effizienz und Lebensdauer Ihrer Vakuumpumpen maßgeblich zu verbessern.

Warum Vakuumpumpenöl unverzichtbar ist
Vakuumpumpen sind komplexe Maschinen, die dazu dienen, einen Unterdruck zu erzeugen. Ob Sie nun Lebensmittel vakuumieren, empfindliche Komponenten in einer staubfreien Umgebung handhaben oder spezielle industrielle Prozesse durchführen – die Leistung Ihrer Vakuumpumpe hängt maßgeblich von der Qualität ihres Öls ab. Vakuumpumpenöl erfüllt dabei mehrere kritische Funktionen:
- Schmierung: Es reduziert Reibung und Verschleiß der beweglichen Teile, was die Lebensdauer der Pumpe verlängert.
- Kühlung: Es hilft, die durch Reibung und Kompression entstehende Wärme abzuführen.
- Abdichtung: Es dichtet Spalte und Hohlräume ab, um die Leckagerate zu minimieren und ein optimales Vakuum zu gewährleisten.
- Korrosionsschutz: Es schützt die internen Komponenten vor Rost und Korrosion, insbesondere bei Kontakt mit Feuchtigkeit oder aggressiven Gasen.
Ein minderwertiges oder ungeeignetes Öl kann schnell zu Leistungsverlusten, erhöhtem Verschleiß und letztendlich zum Ausfall der Pumpe führen. Hier kommt die Expertise eines Premium-Herstellers wie RAVENOL ins Spiel.
Das RAVENOL Vakuumpumpenöl ISO VG 100 im Detail
Empfohlene Produkte zu RAVENOL Vakuumpumpenöl

RAVENOL Vakuumpumpenoel ISO VG 46

RAVENOL Vakuumpumpenoel ISO VG 46

RAVENOL Vakuumpumpenoel ISO VG 68

RAVENOL Vakuumpumpenoel ISO VG 32
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Das RAVENOL Vakuumpumpenöl ISO VG 100 ist nicht irgendein Öl, sondern ein speziell formuliertes Hochleistungsprodukt, das auf die anspruchsvollen Anforderungen moderner Vakuumpumpen zugeschnitten ist. Seine Beliebtheit rührt von einer Reihe von Merkmalen her, die es von vielen Konkurrenzprodukten abheben:
- Optimale Legierung und hohes Leistungsniveau: Dieses Öl ist optimal legiert, was bedeutet, dass es eine sorgfältig abgestimmte Mischung aus Basisöl und Additiven enthält. Diese Zusammensetzung sorgt für ein durchweg hohes Leistungsniveau, selbst unter extremen Betriebsbedingungen.
- Breiter Anwendungsbereich: Es ist für den Einsatz in einem breiten Spektrum von Vakuumpumpen und Anwendungen innerhalb der gesamten Industrie konzipiert. Dies macht es zu einer vielseitigen Wahl für unterschiedlichste Anforderungen.
- Gutes Viskositäts-Temperaturverhalten: Eine stabile Viskosität über einen weiten Temperaturbereich ist entscheidend für eine gleichbleibende Leistung. Das Öl behält seine Schmierfähigkeit sowohl bei kalten Starts als auch bei hohen Betriebstemperaturen bei.
- Hohe Alterungsbeständigkeit: Die Formulierung gewährleistet eine ausgezeichnete Beständigkeit gegen Oxidation und thermische Zersetzung. Dies verlängert die Wechselintervalle und reduziert den Wartungsaufwand.
- Zuverlässiger Korrosionsschutz: Es bietet einen hervorragenden Schutz vor Korrosion, was die Lebensdauer der Pumpenkomponenten erheblich verlängert.
- Exzellenter Verschleißschutz: Wirksame Zusätze garantieren auch unter extremen Belastungen einen ausgezeichneten Verschleißschutz, minimieren Reibung und verhindern frühzeitige Abnutzung der Pumpenteile.
- Neutrales Verhalten gegenüber Dichtungsmaterialien: Ein wichtiger Aspekt ist die Kompatibilität mit den Dichtungsmaterialien der Pumpe, um Undichtigkeiten und Schäden zu vermeiden. Das Öl verhält sich hier neutral, was die Integrität der Dichtungen bewahrt.
Kompatibilität und Qualitätsstandards
Die Qualität eines Vakuumpumpenöls lässt sich auch an den Normen und Spezifikationen ablesen, die es erfüllt. Das RAVENOL Vakuumpumpenöl ISO VG 100 ist kompatibel mit wichtigen Industriestandards wie DIN 51506 VC, DIN 51524-2 und ISO 6743-3 DVA, DVC. Darüber hinaus wird es für Anwendungen empfohlen, die AFNOR NFE 48-603 HM, AFNOR NFE 48-603 HV und Vickers Vane Pump erfordern. Diese breite Kompatibilität unterstreicht die universelle Einsetzbarkeit und das hohe Qualitätsniveau des Produkts.
Es ist wichtig zu beachten, dass verschiedene Vakuumpumpen und Anwendungen unterschiedliche Viskositätsklassen benötigen. Während das RAVENOL Vakuumpumpenöl vakuumpumpenöl iso vg 100 ISO VG 100 eine ausgezeichnete Wahl für viele Anwendungen ist, gibt es auch andere Viskositätsklassen wie das vakuumpumpenöl iso vg 46 vakuumpumpenöl iso vg 46, das vakuumpumpenöl iso vg 68 vakuumpumpenöl iso vg 68 oder das vakuumpumpenöl iso vg 32 vakuumpumpenöl iso vg 32, die je nach Pumpentyp und den spezifischen Betriebsbedingungen erforderlich sein können. Die Wahl der richtigen Viskosität ist entscheidend für die optimale Leistung und den Schutz Ihrer Ausrüstung.
Empfohlene Produkte zu vakuumpumpenoel-iso-vg-100

1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1

500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Warum sich die Investition in Premium-Qualität lohnt
Die Ravensberger Schmierstoffvertrieb GmbH, der Hersteller hinter der Marke RAVENOL, ist seit 1946 ein Global Player und steht für Premium-Produkte „Made in Germany“. Diese lange Tradition und das Engagement für höchste Produktzuverlässigkeit und besten Service sind ein klares Qualitätsversprechen. Die Verwendung eines solch hochwertigen Öls, wie dem RAVENOL Vakuumpumpenöl ISO VG 100, bringt handfeste Vorteile mit sich:
- Verlängerte Lebensdauer der Pumpe: Durch exzellente Schmierung und Schutz vor Verschleiß und Korrosion wird die Lebensdauer Ihrer Vakuumpumpe signifikant verlängert.
- Konstante und zuverlässige Leistung: Das stabile Viskositäts-Temperaturverhalten und die hohe Alterungsbeständigkeit gewährleisten, dass Ihre Pumpe über lange Zeiträume hinweg effizient und zuverlässig arbeitet.
- Reduzierte Wartungskosten: Weniger Verschleiß und längere Ölwechselintervalle bedeuten weniger Ausfallzeiten und geringere Kosten für Reparaturen und Ersatzteile.
- Optimale Vakuumleistung: Die hervorragenden Abdichtungseigenschaften des Öls tragen dazu bei, ein stabiles und tiefes Vakuum zu erzeugen und aufrechtzuerhalten.
Tipps zum Kauf und zur Anwendung
Beim Kauf von Vakuumpumpenöl sollten Sie immer die Empfehlungen des Pumpenherstellers beachten, insbesondere bezüglich der benötigten ISO VG-Klasse. Wenn Ihre Pumpe ein ISO VG 100 Öl erfordert, ist das RAVENOL Vakuumpumpenöl eine ausgezeichnete Wahl. Achten Sie auf die Einhaltung der oben genannten Spezifikationen, um sicherzustellen, dass das Öl optimal zu Ihrer Ausrüstung passt.
Die regelmäßige Kontrolle des Ölstands und der Zustand des Öls sind entscheidend. Verfärbungen, Trübungen oder ein ungewöhnlicher Geruch können Anzeichen dafür sein, dass ein Ölwechsel fällig ist. Ein frisches, sauberes Öl ist die Grundlage für eine reibungslose Funktion und die Langlebigkeit Ihrer Vakuumpumpe.
Fazit: Eine Investition in Langlebigkeit und Effizienz
Das RAVENOL Vakuumpumpenöl ISO VG 100 ist mehr als nur ein Betriebsstoff; es ist eine Investition in die Langlebigkeit, Zuverlässigkeit und Effizienz Ihrer Vakuumausrüstung. Für alle, die Wert auf Qualität „Made in Germany“ legen und sicherstellen möchten, dass ihre Vakuumpumpen stets Höchstleistungen erbringen, ist dieses Produkt eine klare Empfehlung. Es unterstreicht die Philosophie, dass gute Vorbereitung und die Wahl hochwertiger Materialien der Schlüssel zu langfristigem Erfolg und Zufriedenheit sind – sei es beim Einkochen von Vorräten oder beim Betrieb komplexer technischer Anlagen.
Empfohlene Produkte zu vakuumpumpenoel-iso-vg-68

RAVENOL Vakuumpumpenoel ISO VG 68

PLANTAWA Vakuumpumpenöl 500 Ml | Vielseitig Einsetzbar Für Vakuumpumpen. Ideal F

Vakuumpumpenöl ISO VG 68 – Hochleistungs Öl für Vakuumpumpen – Industrie, Werkst

5 Liter Total AGRITRAITE 68 Vakuumpumpenöl für Melkmaschinen
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Häufig gestellte Fragen
Was ist Vakuumpumpenöl und wofür wird es benötigt?
Vakuumpumpenöl ist ein speziell formuliertes Schmiermittel, das für den Betrieb von Vakuumpumpen unerlässlich ist. Es erfüllt mehrere kritische Funktionen: Erstens sorgt es für die Schmierung der beweglichen Teile der Pumpe, wodurch Reibung und Verschleiß minimiert werden. Dies verlängert die Lebensdauer der Pumpe erheblich und gewährleistet einen reibungslosen Betrieb. Zweitens dient das Öl als Dichtmittel, um die notwendige luftdichte Umgebung im Pumpeninneren aufrechtzuerhalten und somit das gewünschte Vakuum zu erzeugen und zu halten. Ohne diese Abdichtung könnte die Pumpe keinen Unterdruck aufbauen. Drittens hilft es bei der Wärmeableitung, indem es die im Betrieb entstehende Hitze abführt und so eine Überhitzung der Komponenten verhindert. Schließlich schützt es die inneren Metallteile vor Korrosion und Oxidation, was besonders in Umgebungen mit hoher Luftfeuchtigkeit oder bei der Verarbeitung von feuchten Medien wichtig ist. Für die Auswahl des richtigen Öls ist es entscheidend, die Spezifikationen Ihrer Pumpe zu beachten, um optimale Leistung und Schutz zu gewährleisten. Ein hochwertiges Vakuumpumpenöl ist somit die Grundlage für effiziente und langlebige Vakuumtechnik, sei es beim Vakuumieren von Lebensmitteln oder in industriellen Anwendungen.
Empfohlene Produkte zu Vakuumpumpenöl

RAVENOL Vakuumpumpenoel ISO VG 100
1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1
500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100

RAVENOL Vakuumpumpenoel ISO VG 100
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Welche Vorteile bietet hochwertiges Vakuumpumpenöl für meine Geräte?
Der Einsatz eines qualitativ hochwertigen Vakuumpumpenöls bringt eine Reihe entscheidender Vorteile für die Langlebigkeit und Effizienz Ihrer Vakuumgeräte mit sich. Zunächst einmal minimiert es den Verschleiß der internen Komponenten der Vakuumpumpe durch exzellente Schmiereigenschaften. Dies verlängert die Betriebszeit der Pumpe erheblich und reduziert die Notwendigkeit kostspieliger Reparaturen oder Ersatzbeschaffungen. Darüber hinaus sorgt ein gutes Öl für eine zuverlässige Abdichtung, was für die Erzeugung und Aufrechterhaltung eines stabilen und tiefen Vakuums unerlässlich ist. Dies ist besonders wichtig in präzisen Anwendungen wie wissenschaftlichen Laboren oder der Lebensmittelkonservierung, wo ein konstantes Vakuum entscheidend ist. Hochwertige Öle bieten zudem einen überragenden Schutz vor Korrosion und Oxidation, selbst unter anspruchsvollen Bedingungen, indem sie Feuchtigkeit und aggressive Dämpfe neutralisieren oder abweisen. Sie verfügen über eine hohe thermische Stabilität, was bedeutet, dass sie auch bei hohen Betriebstemperaturen ihre Eigenschaften behalten und nicht vorzeitig altern. Dies trägt zu einer konstanten Leistung bei und verhindert die Bildung von Ablagerungen, die die Pumpe verstopfen könnten. Insgesamt trägt die Investition in ein erstklassiges Pumpenöl maßgeblich zur Betriebssicherheit, Effizienz und Werterhaltung Ihrer Vakuumtechnik bei.
Empfohlene Produkte zu Vakuumpumpe
RAVENOL Vakuumpumpenoel ISO VG 100
1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1
500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100
RAVENOL Vakuumpumpenoel ISO VG 100
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Wie wähle ich das richtige Vakuumpumpenöl für meine Anwendung aus?
Die Auswahl des passenden Vakuumpumpenöls ist entscheidend für die Leistungsfähigkeit und Lebensdauer Ihrer Pumpe. Der wichtigste Faktor ist die Viskosität des Öls, die oft als ISO VG-Wert angegeben wird. Dieser Wert, zum Beispiel Vakuumpumpenöl ISO VG 68 oder Vakuumpumpenöl ISO VG 100, gibt die kinematische Viskosität bei 40°C an. Sie müssen unbedingt die Empfehlungen des Pumpenherstellers in Ihrem Handbuch beachten, da dieser die spezifischen Anforderungen Ihrer Pumpe am besten kennt. Eine zu hohe Viskosität kann zu einem erhöhten Leistungsbedarf der Pumpe führen und die Startleistung bei niedrigen Temperaturen beeinträchtigen, während eine zu niedrige Viskosität die Dichtungs- und Schmiereigenschaften unter hohen Temperaturen oder bei hoher Beanspruchung mindern kann. Berücksichtigen Sie auch die Betriebsbedingungen: Bei sehr niedrigen Umgebungstemperaturen benötigen Sie möglicherweise ein Öl mit geringerer Viskosität, während bei hohen Temperaturen ein Öl mit höherer Viskosität stabiler bleibt. Zudem spielt die Art der Anwendung eine Rolle: Für Anwendungen, bei denen aggressive Gase oder Dämpfe gepumpt werden, können spezielle Öle mit erhöhter chemischer Beständigkeit erforderlich sein. Für das Vakuumieren von Lebensmitteln ist es wichtig, dass das Öl die Pumpe optimal schützt, ohne die Lebensmittel zu kontaminieren, obwohl das Öl in der Regel nicht direkt mit den Lebensmitteln in Kontakt kommt.
Empfohlene Produkte zu Vakuumpumpenöl ISO VG 68
1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1
500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100
RAVENOL Vakuumpumpenoel ISO VG 68
RAVENOL Vakuumpumpenoel ISO VG 68
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Wie oft sollte ich das Vakuumpumpenöl wechseln?
Die Häufigkeit des Ölwechsels in Ihrer Vakuumpumpe ist ein kritischer Faktor für deren Leistungsfähigkeit und Lebensdauer. Es gibt keine universelle Antwort, da sie von verschiedenen Faktoren abhängt, darunter der Pumpentyp, die Betriebsstunden, die Art der Anwendung und die Umgebung, in der die Pumpe eingesetzt wird. Als Faustregel gilt, dass das Öl regelmäßig überprüft und bei Anzeichen von Verschlechterung gewechselt werden sollte. Anzeichen für einen notwendigen Ölwechsel sind eine Verfärbung des Öls (es wird dunkler oder trüb), eine Zunahme des Geruchs, eine Reduzierung der Vakuumpumpenleistung oder die Anwesenheit von Kondensat oder Partikeln im Öl. Viele Hersteller geben Intervalle in Betriebsstunden an, beispielsweise alle 50 bis 200 Stunden. Wenn Sie die Pumpe jedoch für das Evakuieren von feuchten oder aggressiven Gasen verwenden, wie es beispielsweise beim Einkochen mit Vakuum der Fall sein kann, muss das Öl möglicherweise häufiger gewechselt werden, da Feuchtigkeit die Schmiereigenschaften stark beeinträchtigt. Eine regelmäßige Inspektion des Öls und das Befolgen der Herstellerangaben sind daher unerlässlich, um die optimale Funktion Ihrer Vakuumpumpe zu gewährleisten und teure Ausfälle zu vermeiden. Ein Wartungskit für Vakuumpumpen kann Ihnen dabei helfen, alle notwendigen Schritte durchzuführen.
Empfohlene Produkte zu Vakuumpumpe
RAVENOL Vakuumpumpenoel ISO VG 100
1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1
500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100
RAVENOL Vakuumpumpenoel ISO VG 100
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Kann ich Vakuumpumpenöl für das Vakuumieren von Lebensmitteln verwenden?
Hier ist eine wichtige Unterscheidung zu treffen: Das Vakuumpumpenöl selbst ist für den Betrieb der Vakuumpumpe in Ihrem Vakuumiergerät zuständig und kommt normalerweise nicht direkt mit den Lebensmitteln in Berührung. Die Dichtungen und die Konstruktion des Vakuumiergeräts sind darauf ausgelegt, eine Kontamination zu verhindern. Es ist jedoch von größter Bedeutung, dass Sie für die Wartung Ihrer Pumpe ausschließlich das vom Hersteller empfohlene Öl verwenden. Für Geräte, die in der Lebensmittelindustrie eingesetzt werden und bei denen ein direkter Kontakt mit Lebensmitteln nicht vollständig ausgeschlossen werden kann, gibt es spezielle, lebensmitteltaugliche Vakuumpumpenöle (oft als H1-zertifiziert bezeichnet). Für den Heimgebrauch und gängige Vakuumiergeräte, die Sie zum Einkochen oder Lagern von Lebensmitteln nutzen, ist das Standard-Vakuumpumpenöl in der Pumpe in der Regel sicher, solange das Gerät ordnungsgemäß funktioniert und gewartet wird. Achten Sie stets darauf, dass Ihr Gerät sauber ist und keine Ölrückstände außerhalb der Pumpe gelangen. Wenn Sie Bedenken haben oder ein Höchstmaß an Sicherheit wünschen, erkundigen Sie sich nach lebensmitteltauglichen Alternativen oder wenden Sie sich an den Hersteller Ihres Vakuumiergeräts.
Empfohlene Produkte zu Vakuumpumpenöl
RAVENOL Vakuumpumpenoel ISO VG 100
1000 ml Vakuumpumpenöl 1 Liter Vakuumöl Öl Vakuumpumpe Pumpenöl Kompressoröl HV1
500ml Vakuumpumpenöl, Vakuumöl mit Viskosität 95 nach DIN 5162, HV100
RAVENOL Vakuumpumpenoel ISO VG 100
* Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen.
Was bedeuten die ISO VG-Werte bei Vakuumpumpenöl?
Die Abkürzung "ISO VG" steht für "International Standards Organization Viscosity Grade" und ist ein genormtes System zur Klassifizierung der kinematischen Viskosität von Industrieölen bei einer Temperatur von 40°C. Der nachfolgende Zahlenwert, wie zum Beispiel Vakuumpumpenöl ISO VG 46 oder Vakuumpumpenöl ISO VG 32, gibt die Viskosität in mm²/s (oder Centistokes, cSt) an. Ein höherer VG-Wert bedeutet, dass das Öl bei 40°C dickflüssiger ist, während ein niedrigerer Wert auf ein dünnflüssigeres Öl hinweist. Die Wahl des richtigen ISO VG-Wertes ist entscheidend für die optimale Funktion Ihrer Vakuumpumpe. Ein zu dünnes Öl könnte bei hohen Temperaturen oder starker Beanspruchung die Schmier- und Dichtfunktion nicht ausreichend erfüllen, was zu erhöhtem Verschleiß und einer schlechteren Vakuumleistung führt. Ein zu dickes Öl hingegen könnte den Start der Pumpe erschweren, insbesondere bei niedrigen Temperaturen, und den Energieverbrauch erhöhen. Die Hersteller von Vakuumpumpen spezifizieren in der Regel den benötigten ISO VG-Wert für ihre Geräte, da dieser auf die Konstruktion, die Betriebstemperaturen und die beabsichtigte Anwendung der Pumpe abgestimmt ist. Das korrekte Vakuumpumpenöl mit dem passenden VG-Wert ist somit ein Garant für Effizienz und Langlebigkeit.
Gibt es Unterschiede zwischen Mineralöl und synthetischem Vakuumpumpenöl?
Ja, es gibt wesentliche Unterschiede zwischen mineralischen und synthetischen Vakuumpumpenölen, die sich auf deren Leistung, Anwendungsbereiche und Kosten auswirken. Mineralische Vakuumpumpenöle werden aus Erdöl gewonnen und sind die traditionellere und kostengünstigere Option. Sie bieten eine gute Schmierung und Abdichtung für viele Standardanwendungen und sind in verschiedenen Viskositätsklassen erhältlich. Ihr Nachteil kann eine geringere thermische und oxidative Stabilität sein, was bedeutet, dass sie bei hohen Temperaturen oder unter aggressiven Bedingungen schneller altern und öfter gewechselt werden müssen. Sie können auch anfälliger für die Bildung von Ablagerungen sein. Synthetische Vakuumpumpenöle hingegen werden chemisch hergestellt und bieten in der Regel überlegene Eigenschaften. Sie zeichnen sich durch eine höhere thermische Stabilität, bessere Oxidationsbeständigkeit und oft einen größeren Temperaturbereich aus. Dies führt zu längeren Ölwechselintervallen, einer besseren Leistung unter extremen Bedingungen und einem tieferen Endvakuum. Synthetische Öle sind zudem oft weniger anfällig für die Aufnahme von Wasser und chemischen Dämpfen. Allerdings sind sie in der Anschaffung teurer. Die Wahl zwischen einem mineralischen Vakuumpumpenöl und einem synthetischen Vakuumpumpenöl hängt von den spezifischen Anforderungen Ihrer Anwendung, dem Budget und den Empfehlungen des Pumpenherstellers ab.
Welche Rolle spielt ein Einfülltrichter beim Ölwechsel der Vakuumpumpe?
Ein Einfülltrichter mag wie ein einfaches Zubehör erscheinen, spielt aber eine überraschend wichtige Rolle beim Ölwechsel Ihrer Vakuumpumpe. Vakuumpumpen haben oft kleine und schwer zugängliche Einfüllöffnungen, was das Nachfüllen von Öl ohne Hilfsmittel zu einer unordentlichen Angelegenheit machen kann. Ein Trichter ermöglicht es Ihnen, das neue Vakuumpumpenöl präzise und sauber in den Öltank zu füllen, ohne zu kleckern oder zu verschütten. Dies ist nicht nur aus Gründen der Sauberkeit wichtig, sondern auch, um sicherzustellen, dass die richtige Menge Öl in die Pumpe gelangt und keine Verunreinigungen von außen in das System gelangen. Verschüttetes Öl kann zudem ein Sicherheitsrisiko darstellen und die Oberfläche Ihrer Arbeitsumgebung beschädigen. Insbesondere bei der Wartung von Geräten, die für die Lebensmittelkonservierung verwendet werden, ist Hygiene oberstes Gebot, und ein sauberer Ölwechsel trägt dazu bei, die Arbeitsfläche und das Gerät selbst sauber zu halten. Wählen Sie einen Trichter, dessen Größe und Form gut zur Einfüllöffnung Ihrer Pumpe passen, um maximale Effizienz und Sauberkeit zu gewährleisten.